Artykuł sponsorowany
Od pliku do gotowego elementu — jak przebiega zlecenie cięcia i zabezpieczenia blach
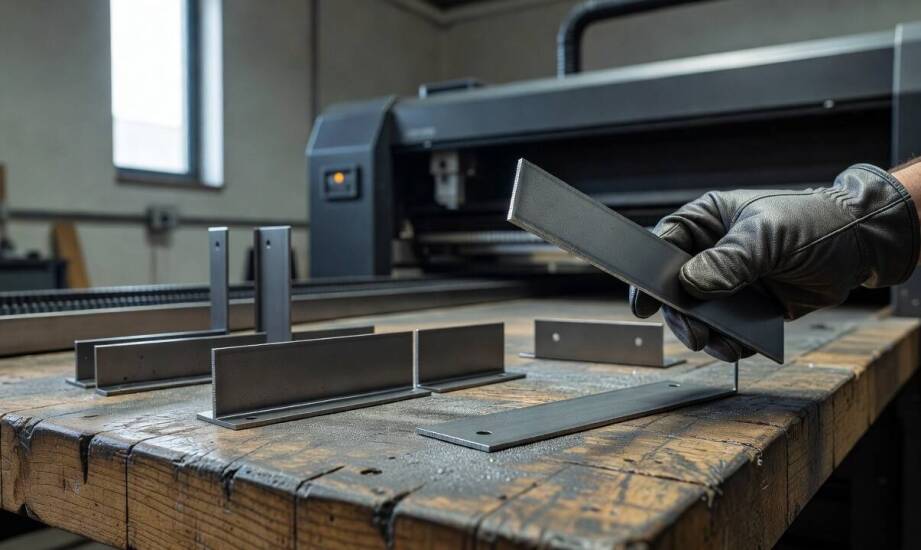
Zamówienie na wycięcie i zabezpieczenie elementów z blachy zaczyna się znacznie wcześniej niż w momencie uruchomienia maszyny. Podstawą planowania procesu pozostaje określenie docelowego zastosowania detalu, rodzaju użytego materiału oraz oczekiwanego wykończenia powierzchni. Informacje te definiują ścieżkę obróbki, pozwalając inżynierom dobrać odpowiednie parametry pracy sprzętu i uniknąć kosztownych poprawek na późniejszych etapach. Poprawne zdefiniowanie wymagań technicznych na samym początku gwarantuje, że gotowy element zachowa wymaganą sztywność konstrukcyjną i nie ulegnie szybkiej korozji podczas eksploatacji.
Analiza pliku i weryfikacja technologiczna zlecenia
Prawidłowo przygotowany plik techniczny w formacie DXF lub DWG stanowi fundament płynnej realizacji zlecenia na maszynach numerycznych. Taka dokumentacja musi zawierać poprawne wymiary, określoną grubość materiału oraz całkowicie czystą geometrię. Nakładające się na siebie linie lub błędna skala wymuszają natychmiastowe wstrzymanie prac i korektę projektu graficznego. Z kolei otwarte krzywe zazwyczaj nie uniemożliwiają cięcia, jednak wymagają dodatkowej oceny technologicznej i wygenerowania innej ścieżki narzędziowej, ponieważ specyficzne otwarte profile również bywają obrabiane laserowo.
Etap poprzedzający produkcję opiera się na szczegółowej weryfikacji. Technolodzy zakładu ZUMEC sprawdzają minimalne odległości między wycinanymi elementami, wielkość zaprojektowanych otworów oraz spójność jednostek miar. Taka dokładna konsultacja pozwala wstępnie ocenić wykonalność zadania i minimalizuje ryzyko termicznej deformacji blachy podczas działania wiązki. Proces ten ułatwia również optymalne ułożenie detali na arkuszu, co odczuwalnie zmniejsza ilość odpadów produkcyjnych.
Istotnym parametrem pozostaje precyzyjne ustalenie oczekiwań dotyczących precyzji wykonania kształtów. Standardowe tolerancje wymiarowe w przypadku blach stalowych i aluminiowych osiągają orientacyjne wartości rzędu ±0,05–0,2 mm, przy czym ostateczny wynik zawsze zależy od grubości surowca, skomplikowania geometrii detalu oraz klasy użytej maszyny tnącej. Masywniejsze blachy wykazują nieco inną podatność na działanie wysokiej temperatury niż cienkie arkusze wykorzystywane przy produkcji obudów.
Sekwencja obróbki i przygotowanie pod powłokę
Wycięcie określonego detalu stanowi zaledwie pierwszy krok na drodze do uzyskania gotowego, trwałego wyrobu. Po obróbce termicznej nierzadko zachodzi konieczność usunięcia warstwy tlenków i mikrozadziorów, zwłaszcza w przypadku grubszej stali konstrukcyjnej. W takiej sytuacji detal trafia najpierw do komory śrutowniczej. Proces ten oczyszcza powierzchnię metalu i nadaje jej odpowiednią szorstkość, co bezpośrednio przekłada się na znacznie lepsze właściwości szczepne podkładów malarskich.
Lakierowanie proszkowe planuje się bezpośrednio po wycięciu blachy tylko wtedy, gdy stan wyjściowy danego materiału na to pozwala. Decyzja o ewentualnym pominięciu śrutowania opiera się na analizie stopu oraz docelowych wymagań środowiskowych. Jeśli detal musi cechować się podwyższoną adhezją powłoki ochronnej i wyższą odpornością korozyjną, mechaniczne zmatowienie powierzchni poprzez obróbkę strumieniowo-ścierną staje się koniecznością przed nałożeniem farby.
Kolejność i umiejętny dobór tych operacji wpływają na ostateczny rozkład strefy wpływu ciepła. Optymalnie zaplanowany cykl ogranicza wewnętrzne naprężenia w materiale, co zapobiega wyginaniu się długich elementów w trakcie późniejszego montażu. Biorąc pod uwagę uwarunkowania logistyczne przy cięciu laserowym w Małopolsce, zakłady produkcyjne chętnie wybierają wykonawców oferujących pełną sekwencję usług w jednej hali. Spięcie wycinania, oczyszczania ściernego i malowania pod jednym dachem eliminuje ryzyko uszkodzeń w transporcie, obniżając koszty operacyjne przy zleceniach jednostkowych oraz wielkoseryjnych.
Zamówienia obejmujące prototypy maszyn, panele ogrodzeniowe czy specjalistyczne okucia meblowe realizuje się na podstawie spójnego ciągu technologicznego, zaplanowanego od momentu wczytania pliku do wypalenia lakieru. Taka przemyślana strategia pozwala inżynierom kontrolować jakość krawędzi na każdym kroku produkcyjnym. Ściśle zintegrowana sekwencja chroni metalowy element przed utratą zakładanych wymiarów, zapewniając mu jednocześnie wieloletnią barierę przed szkodliwym działaniem wilgoci i zmian temperatur.
Kategorie artykułów
Polecane artykuły

Biuro rachunkowe na Wawrze jako partner przy rejestracji działalności gospodarczej
Biura rachunkowe odgrywają istotną rolę w procesie zakupu oraz rejestracji działalności gospodarczej, szczególnie w Wawrze i okolicach. Wsparcie ekspertów księgowych jest nieocenione dla przyszłych przedsiębiorców, którzy muszą zmierzyć się z wieloma formalnościami. Tsa Sp. z o. o. oferuje pomoc prz

Jak wygląda serwis drzwi antywłamaniowych i wewnętrznych, gdy pojawiają się zacięcia i nieszczelność
Drzwi wejściowe ocierają o podłogę, a ciężkie skrzydło domyka się z wyraźnym oporem. Niekiedy przez niewidoczną szczelinę wpada do przedpokoju zimny przeciąg, co świadczy o utracie pierwotnej izolacji. Takie objawy pojawiają się nagle, zazwyczaj po okresie intensywnego użytkowania, i wyraźnie sygnal